
Máy ép nhiệt khí nén yếu hơi: Nguyên nhân và cách kiểm tra
06/11/2026
Nội dung bài viết
- Dấu hiệu nhận biết máy ép nhiệt khí nén bị yếu hơi
- Phân biệt thiếu áp suất khí nén và máy ép không đủ lực
- 7 nguyên nhân khiến máy ép nhiệt khí nén bị yếu lực
- 1. Máy nén khí không đáp ứng đủ nhu cầu sử dụng
- 2. Bộ điều áp khí nén cài đặt chưa phù hợp hoặc bị hỏng
- 3. Đường ống khí nén bị rò rỉ, gấp hoặc tắc nghẽn
- 4. Bộ lọc khí nén bị bẩn hoặc có nhiều nước ngưng tụ
- 5. Van điện từ hoặc van điều khiển khí nén hoạt động không ổn định
- 6. Xi lanh khí nén bị hở phớt hoặc xuống cấp
- 7. Cơ cấu cơ khí bị kẹt, lệch hoặc tăng ma sát
- Cách kiểm tra máy ép nhiệt khí nén yếu hơi theo từng bước
- Bảng tổng hợp triệu chứng và nguyên nhân máy ép nhiệt khí nén yếu lực
- Cách hạn chế tình trạng máy ép nhiệt khí nén bị yếu hơi
- Khi nào cần gọi kỹ thuật viên sửa máy ép nhiệt khí nén?
- Câu hỏi thường gặp về máy ép nhiệt khí nén bị yếu hơi
- Máy ép nhiệt khí nén yếu hơi có phải do máy nén khí không?
- Đồng hồ máy nén khí đủ áp nhưng máy ép vẫn yếu là vì sao?
- Máy ép nhiệt khí nén có nên tăng áp suất để ép mạnh hơn không?
- Tại sao máy ép lúc mạnh lúc yếu?
- Máy ép nhiệt hai mâm bị một bên yếu lực thì kiểm tra gì?
- Máy ép nhiệt khí nén yếu hơi có cần thay xi lanh không?
- Kết luận
Máy Ép Nhiệt Khí Nén Bị Yếu Hơi, Không Đủ Lực Ép: Nguyên Nhân Và Cách Kiểm Tra
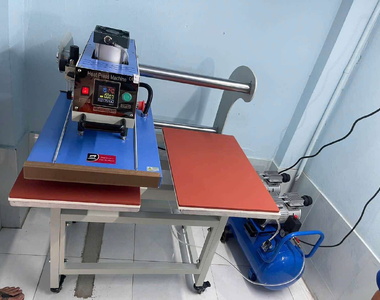
Máy ép nhiệt khí nén bị yếu hơi, không đủ lực ép là tình trạng cơ cấu ép hoạt động yếu, ép chậm hoặc không tạo được lực như bình thường. Khi gặp sự cố này, hình in có thể không bám đều, decal dễ bong mép hoặc chất lượng thành phẩm không ổn định.
Nguyên nhân không nhất thiết nằm ở máy nén khí. Tình trạng thiếu lực có thể xuất phát từ áp suất cấp vào máy không đủ, đường ống bị rò rỉ hoặc tắc nghẽn, bộ lọc – điều áp gặp vấn đề, van khí hoạt động không ổn định hoặc xi lanh bị hao mòn.
Vậy máy ép nhiệt khí nén yếu hơi do đâu, cách kiểm tra như thế nào và khi nào cần gọi kỹ thuật viên? Bài viết dưới đây sẽ hướng dẫn cách nhận biết và xác định những vị trí cần kiểm tra trước khi sửa chữa hoặc thay thế linh kiện.
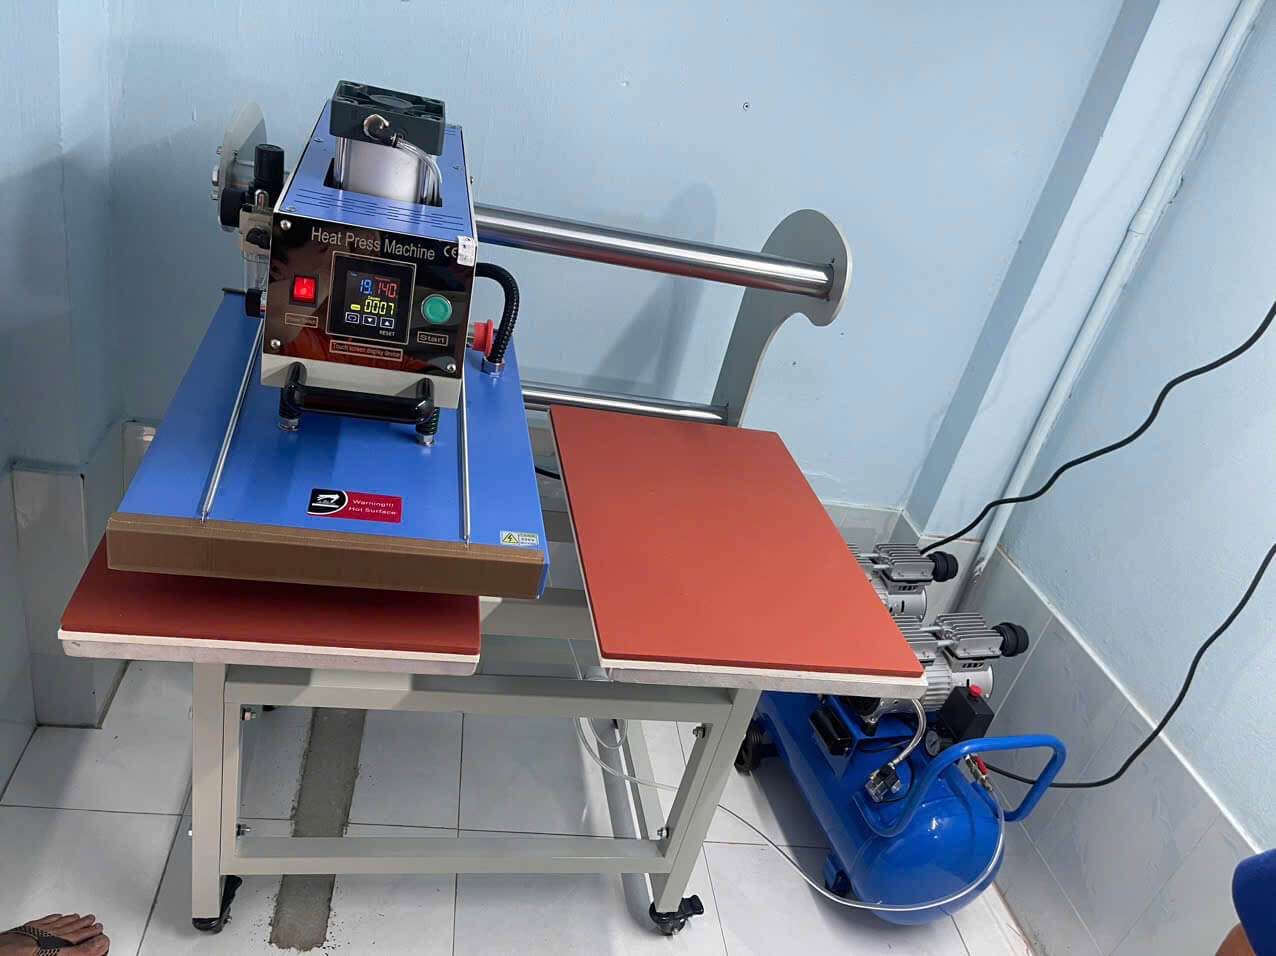
Tâm An Phát cung cấp nhiều dòng máy ép nhiệt với các kích thước và cơ cấu vận hành khác nhau, đáp ứng nhu cầu từ cửa hàng in áo đến xưởng sản xuất sử dụng thiết bị khí nén.
Dấu hiệu nhận biết máy ép nhiệt khí nén bị yếu hơi
Không phải lúc nào máy yếu lực cũng biểu hiện giống nhau. Tùy vị trí phát sinh sự cố, người sử dụng có thể gặp một hoặc nhiều dấu hiệu sau:
Mâm ép hạ xuống chậm hơn bình thường.
Cơ cấu ép hoạt động không dứt khoát hoặc chuyển động không ổn định.
Máy vẫn thực hiện chu trình nhưng lực ép không đạt như trước.
Khi ép sản phẩm, decal hoặc hình chuyển nhiệt không bám đều dù đã kiểm tra thông số vật liệu.
Đồng hồ áp suất giảm đáng kể khi máy thực hiện chu trình ép.
Máy phát ra tiếng xì khí bất thường ở đường ống, đầu nối hoặc khu vực van khí.
Xi lanh hoạt động không ổn định hoặc có hiện tượng tự thay đổi vị trí khi giữ trạng thái.
Với máy hai mâm có hệ thống khí riêng cho từng cơ cấu, một bên hoạt động yếu hơn bên còn lại.
Lưu ý: Hình in bị bong, thiếu độ bám hoặc không đều chưa đủ để kết luận máy thiếu lực ép. Nhiệt độ, thời gian, loại decal, chất liệu vải và cách đặt sản phẩm cũng ảnh hưởng đến thành phẩm. Cần kiểm tra cả quy trình ép trước khi xác định lỗi thuộc hệ thống khí nén.
Phân biệt thiếu áp suất khí nén và máy ép không đủ lực
Đây là hai vấn đề có liên quan nhưng không hoàn toàn giống nhau.
Thiếu áp suất khí nén: Áp suất cấp vào cơ cấu ép thấp hơn yêu cầu của máy. Nguyên nhân có thể nằm ở máy nén khí, đường ống, bộ lọc, bộ điều áp hoặc vị trí rò khí.
Máy ép không đủ lực: Cơ cấu ép không tạo được lực cần thiết để ép vật liệu. Ngoài áp suất khí nén, tình trạng này còn có thể liên quan đến kích thước xi lanh, phớt làm kín, cơ cấu truyền lực, ma sát và tình trạng cơ khí.
Có thể hiểu đơn giản: áp suất khí nén là một yếu tố tạo ra lực cho xi lanh, nhưng không phải yếu tố duy nhất quyết định lực ép thực tế tại mâm.
Vì vậy, khi máy ép yếu, không nên chỉ tăng áp suất trên bộ điều áp mà chưa xác định nguyên nhân.
7 nguyên nhân khiến máy ép nhiệt khí nén bị yếu lực
1. Máy nén khí không đáp ứng đủ nhu cầu sử dụng
Đây là nguyên nhân cần kiểm tra đầu tiên khi áp suất nguồn khí không đạt yêu cầu.
Máy nén khí có thể vẫn hoạt động nhưng không cung cấp đủ lưu lượng khí cho thiết bị sử dụng. Tình trạng này dễ xuất hiện khi:
Máy nén khí có công suất hoặc lưu lượng không phù hợp.
Nhiều thiết bị cùng sử dụng một nguồn khí.
Máy ép hoạt động liên tục, lượng khí tiêu thụ tăng.
Bình chứa khí có dung tích không phù hợp với chu kỳ làm việc.
Máy nén khí không đạt được áp suất làm việc như thiết kế.
Một trường hợp thường gặp là đồng hồ trên bình chứa vẫn hiển thị áp suất tương đối cao khi máy ép chưa hoạt động, nhưng áp suất giảm nhanh khi cơ cấu ép thực hiện chu trình.
Điều này cho thấy cần kiểm tra khả năng cấp khí trong lúc có tải, không chỉ nhìn đồng hồ khi máy đang ở trạng thái chờ.
Cách kiểm tra:
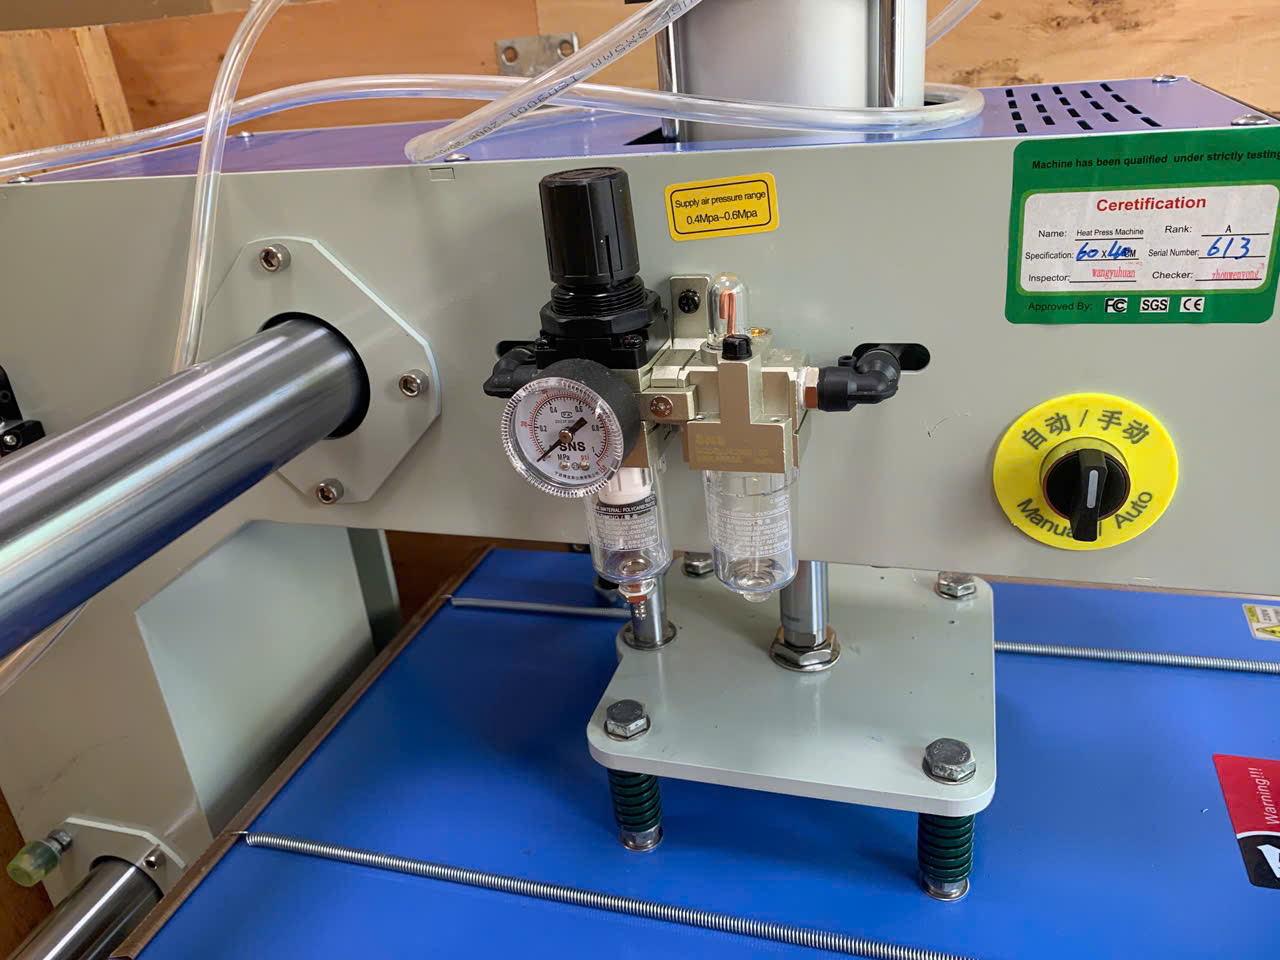
Quan sát đồng hồ áp suất tại bình chứa khí.
Ghi nhận áp suất khi máy ép chưa thực hiện chu trình.
Theo dõi sự thay đổi áp suất khi máy ép hoạt động.
Đối chiếu với áp suất yêu cầu của máy ép theo tài liệu kỹ thuật.
Kiểm tra xem các thiết bị khác có đang sử dụng chung nguồn khí không.
Nếu áp suất tại nguồn khí cũng giảm khi vận hành, cần kiểm tra khả năng cung cấp khí của máy nén và tổng nhu cầu sử dụng trong xưởng.
Không nên chỉ nhìn dung tích bình chứa hoặc công suất motor để kết luận máy nén khí có đủ khả năng đáp ứng hay không. Cần xem thêm lưu lượng khí thực tế tại áp suất làm việc.
2. Bộ điều áp khí nén cài đặt chưa phù hợp hoặc bị hỏng
Bộ điều áp có nhiệm vụ điều chỉnh áp suất khí cấp đến thiết bị.
Nếu áp suất cài đặt quá thấp, máy ép có thể không tạo đủ lực theo yêu cầu. Ngược lại, nếu bộ điều áp bị hỏng, kẹt hoặc hoạt động không ổn định, áp suất đầu ra có thể không duy trì đúng giá trị mong muốn.
Một số dấu hiệu cần chú ý:
Đồng hồ áp suất không tăng hoặc giảm bất thường.
Áp suất đầu ra dao động khi máy hoạt động.
Điều chỉnh bộ điều áp nhưng chỉ số không thay đổi tương ứng.
Có tiếng xì khí liên tục tại khu vực bộ điều áp.
Áp suất nguồn đủ nhưng áp suất cấp đến máy không đạt yêu cầu.
Cách kiểm tra:
Đối chiếu thông số tại đồng hồ với yêu cầu của máy. Nếu áp suất đầu ra không ổn định hoặc bộ điều áp có dấu hiệu hỏng, nên yêu cầu kỹ thuật viên kiểm tra và xử lý.
Không tự ý vặn tăng áp suất vượt giới hạn cho phép của máy, xi lanh, đường ống hoặc các phụ kiện khí nén.
3. Đường ống khí nén bị rò rỉ, gấp hoặc tắc nghẽn
Đường ống có nhiệm vụ dẫn khí từ nguồn cấp đến cơ cấu ép. Nếu đường ống bị hỏng hoặc cản trở dòng khí, máy có thể hoạt động yếu hoặc phản hồi chậm.
Các tình trạng thường cần kiểm tra gồm:
Ống dẫn khí bị gập hoặc bóp méo.
Đầu nối nhanh bị lỏng.
Dây khí bị nứt hoặc lão hóa.
Khớp nối bị rò khí.
Đường ống bị tắc do bụi bẩn hoặc nước ngưng tụ.
Kích thước đường ống không đáp ứng lưu lượng cần thiết.
Đặc biệt, nếu máy hoạt động yếu khi thực hiện chu trình nhưng đồng hồ áp suất ở nguồn vẫn tương đối ổn định, cần kiểm tra sự sụt áp trên đoạn đường từ nguồn khí đến máy.
Cách kiểm tra:
Quan sát toàn bộ phần ống dẫn khí bên ngoài, chú ý các vị trí gấp khúc, nối nhanh và đầu nối tại máy.
Nếu phát hiện tiếng xì khí kéo dài hoặc ống bị biến dạng, nên dừng vận hành và yêu cầu kiểm tra.
Việc xác định chính xác vị trí rò rỉ có thể cần thiết bị dò rò khí hoặc dung dịch kiểm tra chuyên dụng do kỹ thuật viên thực hiện.
4. Bộ lọc khí nén bị bẩn hoặc có nhiều nước ngưng tụ
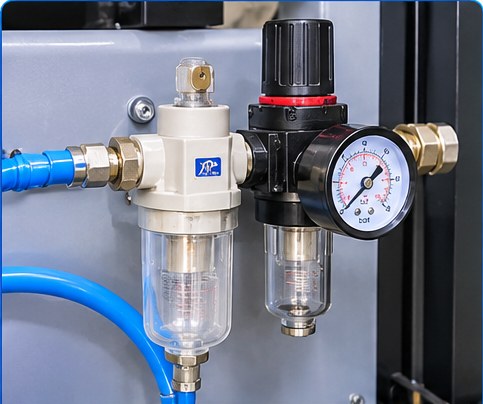
Trong quá trình sử dụng, khí nén có thể mang theo bụi bẩn và hơi ẩm. Bộ lọc có nhiệm vụ giữ lại các tạp chất và hỗ trợ bảo vệ các bộ phận phía sau.
Khi lõi lọc bị bẩn hoặc bộ lọc tích tụ nhiều nước, dòng khí có thể bị cản trở và gây sụt áp.
Dấu hiệu cần chú ý:
Cốc lọc có nhiều nước ngưng tụ.
Lõi lọc có bụi bẩn hoặc tạp chất.
Áp suất đầu ra giảm so với đầu vào.
Cơ cấu ép phản hồi chậm hoặc không ổn định.
Bộ lọc lâu ngày chưa được vệ sinh, kiểm tra hoặc thay thế.
Cách xử lý:
Kiểm tra tình trạng bộ lọc, đường thoát nước và lõi lọc theo hướng dẫn của nhà sản xuất. Nếu lõi lọc đã bẩn hoặc hỏng, cần vệ sinh hoặc thay đúng loại.
Không nên tự tháo cốc lọc khi hệ thống chưa được cô lập và xả áp đúng quy trình.
5. Van điện từ hoặc van điều khiển khí nén hoạt động không ổn định
Van điện từ và van điều khiển có nhiệm vụ đóng, mở hoặc phân phối khí đến các bộ phận khí nén theo tín hiệu điều khiển.
Khi van bị bẩn, kẹt hoặc cuộn coil gặp sự cố, luồng khí có thể không được cấp đúng chu trình.
Một số dấu hiệu:
Máy nhận lệnh nhưng cơ cấu ép phản hồi chậm.
Máy lúc ép bình thường, lúc hoạt động yếu.
Cơ cấu ép không hoàn thành hết hành trình.
Có hiện tượng khí thoát liên tục tại vị trí xả của van.
Van phát ra tiếng bất thường hoặc không chuyển trạng thái như thiết kế.
Cách kiểm tra:
Kỹ thuật viên cần kiểm tra tín hiệu điều khiển, tình trạng van, đường khí vào – ra và khả năng chuyển trạng thái của van theo sơ đồ khí nén của máy.
Không nên tự cấp điện trực tiếp cho coil hoặc tháo van khi chưa có chuyên môn.
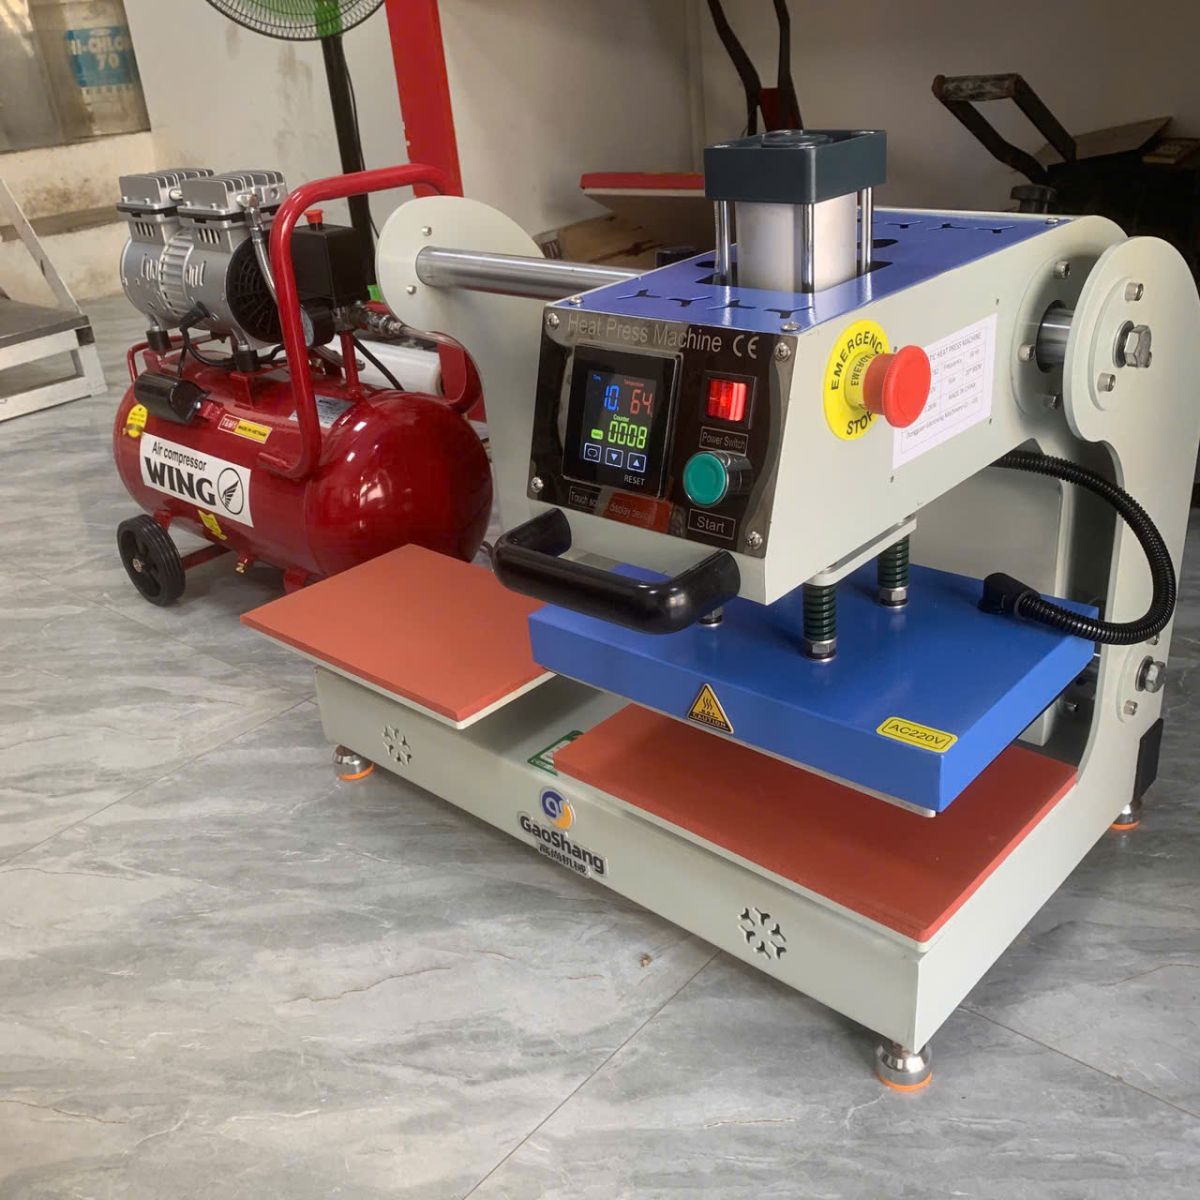
6. Xi lanh khí nén bị hở phớt hoặc xuống cấp
Xi lanh là bộ phận trực tiếp chuyển năng lượng khí nén thành chuyển động cơ học.
Sau thời gian sử dụng, phớt làm kín có thể bị hao mòn, khiến khí lọt qua bên trong hoặc thoát ra ngoài. Khi đó, xi lanh có thể không duy trì được khả năng tạo lực như thiết kế.
Những dấu hiệu có thể gặp:
Xi lanh chuyển động yếu dù áp suất cấp vào đáp ứng yêu cầu.
Cơ cấu ép không giữ được vị trí theo thiết kế.
Có tiếng xì khí bất thường tại khu vực xi lanh.
Xi lanh hoạt động không đều giữa các chu kỳ.
Tình trạng yếu lực vẫn xuất hiện sau khi đã kiểm tra nguồn khí, đường ống và bộ điều áp.
Cách xử lý:
Kỹ thuật viên cần kiểm tra phớt, piston, ty xi lanh, bề mặt lòng xi lanh và khả năng làm kín.
Nếu phớt đã hỏng hoặc xi lanh bị xước, biến dạng, có thể phải thay phớt hoặc thay xi lanh tùy mức độ hư hỏng.
Không nên tự tháo xi lanh khi hệ thống còn áp suất.
7. Cơ cấu cơ khí bị kẹt, lệch hoặc tăng ma sát
Không phải mọi trường hợp máy ép khí nén yếu đều do hệ thống khí.
Nếu cơ cấu dẫn hướng, bản lề, ray trượt hoặc bộ phận truyền lực bị kẹt, ma sát tăng, xi lanh phải làm việc với tải lớn hơn.
Một số dấu hiệu:
Cơ cấu ép chuyển động không mượt.
Mâm ép có hiện tượng lệch hoặc rung.
Máy phát ra tiếng va chạm bất thường.
Cơ cấu chuyển mâm bị khựng.
Một vị trí ép hoạt động khó khăn hơn vị trí khác.
Cách kiểm tra:
Quan sát các bộ phận cơ khí bên ngoài, kiểm tra dấu hiệu lệch, biến dạng hoặc vật cản.
Với các cơ cấu cần tháo kiểm tra, căn chỉnh hoặc bôi trơn, nên thực hiện theo hướng dẫn bảo dưỡng của đúng model máy.
Không tự ý nới lỏng bu lông, chỉnh ray trượt hoặc thay đổi kết cấu truyền lực để khắc phục hiện tượng yếu ép.
Cách kiểm tra máy ép nhiệt khí nén yếu hơi theo từng bước
Để tránh thay nhầm linh kiện, nên kiểm tra theo trình tự từ nguồn khí đến cơ cấu ép.
Bước 1: Xác định thời điểm xuất hiện lỗi
Trước tiên, hãy xác định máy yếu lực trong trường hợp nào:
Máy yếu ngay từ khi bắt đầu vận hành.
Ban đầu ép bình thường nhưng yếu dần khi chạy liên tục.
Chỉ yếu khi thực hiện chu trình ép.
Máy chuyển động chậm nhưng vẫn hoàn thành hành trình.
Máy chỉ bị yếu tại một mâm hoặc một cơ cấu.
Những thông tin này giúp khoanh vùng nguyên nhân nhanh hơn.
Ví dụ, nếu máy ép yếu ngay từ đầu và đồng hồ áp suất nguồn cũng thấp, nên kiểm tra nguồn khí trước. Nếu chỉ một cơ cấu ép hoạt động yếu, cần chú ý thêm đến đường khí, van và xi lanh của cơ cấu đó.
Bước 2: Kiểm tra áp suất tại nguồn và đầu vào máy ép
Đối chiếu áp suất tại bình chứa với áp suất ở bộ điều áp gần máy ép, nếu hệ thống có đồng hồ tại vị trí này.
Nên ghi nhận số đo ở hai trạng thái:
Khi máy chưa thực hiện chu trình.
Khi máy đang thực hiện chu trình theo hướng dẫn.
Có thể tham khảo cách phân biệt:
Hiện tượng quan sát
|
Hướng kiểm tra tiếp theo
|
Áp suất tại bình chứa thấp
|
Kiểm tra máy nén khí và nguồn cấp
|
Bình chứa đủ áp nhưng đầu vào máy ép thấp
|
Kiểm tra đường ống, bộ lọc, bộ điều áp và rò khí
|
Áp suất giảm mạnh khi máy hoạt động
|
Kiểm tra lưu lượng cấp, sụt áp, rò rỉ và nhu cầu khí của thiết bị
|
Áp suất đầu vào đạt yêu cầu nhưng xi lanh vẫn yếu
|
Kiểm tra van, xi lanh, phớt và cơ cấu cơ khí
|
Bảng trên chỉ giúp khoanh vùng nguyên nhân ban đầu. Muốn kết luận chính xác cần đối chiếu với sơ đồ khí nén và thông số của từng model.
Bước 3: Quan sát đường ống và các đầu nối
Kiểm tra bằng mắt những vị trí có thể quan sát mà không cần tháo máy:
Ống khí có bị gập, đè hoặc nứt không?
Đầu nối nhanh có bị tuột không?
Các mối nối có tiếng xì khí bất thường không?
Dây khí có bị kéo căng hoặc lắp sai vị trí không?
Nếu có dấu hiệu rò rỉ, cần dừng máy để kỹ thuật viên xử lý.
Bước 4: Kiểm tra bộ lọc và bộ điều áp
Quan sát đồng hồ, cốc lọc và đường thoát nước ngưng tụ.
Nếu áp suất đầu ra không đạt yêu cầu hoặc có sự chênh lệch bất thường giữa đầu vào và đầu ra, cần kiểm tra bộ lọc và bộ điều áp.
Việc vệ sinh, xả nước hoặc thay lõi lọc phải thực hiện theo đúng hướng dẫn của thiết bị.
Bước 5: Kiểm tra van khí và xi lanh
Nếu nguồn khí, đường ống và bộ điều áp đều đáp ứng yêu cầu nhưng máy vẫn yếu, cần chuyển sang kiểm tra van điều khiển và xi lanh.
Đây là công việc dành cho kỹ thuật viên có chuyên môn, vì có thể phải kiểm tra tín hiệu điện, đường khí và tình trạng làm kín bên trong xi lanh.
Bước 6: Kiểm tra cơ cấu cơ khí và ép thử
Sau khi xử lý nguyên nhân liên quan đến nguồn khí hoặc cơ cấu ép, cần chạy thử theo đúng quy trình.
Quan sát khả năng hoàn thành hành trình, chuyển động của mâm và sự ổn định qua nhiều chu kỳ.
Nếu cần đánh giá chất lượng thành phẩm, hãy sử dụng cùng loại vật liệu, decal và thông số ép đã được xác nhận phù hợp. Không thay đổi nhiệt độ, thời gian và áp lực cùng lúc vì sẽ khó xác định nguyên nhân khiến kết quả thay đổi.
Bảng tổng hợp triệu chứng và nguyên nhân máy ép nhiệt khí nén yếu lực
Triệu chứng
|
Nguyên nhân có thể liên quan
|
Bộ phận cần kiểm tra
|
Áp suất nguồn thấp
|
Máy nén không đáp ứng nhu cầu
|
Máy nén khí, bình chứa
|
Bình khí đủ áp nhưng máy ép thiếu áp
|
Sụt áp trên đường cấp
|
Ống dẫn, đầu nối, bộ lọc, bộ điều áp
|
Áp suất tụt khi chạy liên tục
|
Thiếu lưu lượng, rò khí hoặc nhu cầu dùng khí cao
|
Máy nén, hệ thống phân phối khí
|
Máy phát tiếng xì khí
|
Rò rỉ tại mối nối, van hoặc xi lanh
|
Đường ống, đầu nối, van, phớt
|
Xi lanh chuyển động không đều
|
Áp suất dao động, van tắc hoặc ma sát cơ khí
|
Bộ lọc, van, xi lanh, cơ cấu dẫn hướng
|
Áp suất đạt yêu cầu nhưng lực ép yếu
|
Hở phớt, xi lanh hoặc cơ cấu truyền lực có vấn đề
|
Xi lanh, phớt, bộ phận cơ khí
|
Một bên ép yếu hơn bên còn lại
|
Lỗi tại nhánh khí hoặc cơ cấu riêng của bên đó
|
Van, ống, xi lanh và cơ cấu của từng bên
|
Cách hạn chế tình trạng máy ép nhiệt khí nén bị yếu hơi
Để hệ thống khí nén hoạt động ổn định, người sử dụng nên chú ý một số điểm sau:
1. Chọn máy nén khí phù hợp: Kiểm tra lưu lượng khí thực tế ở áp suất làm việc, tổng nhu cầu của thiết bị sử dụng chung và dung tích bình chứa. Không lựa chọn chỉ dựa vào số lít hoặc công suất motor.
2. Kiểm tra áp suất định kỳ: Theo dõi đồng hồ áp suất và đối chiếu với yêu cầu của model máy ép.
3. Kiểm tra đường ống khí: Hạn chế tình trạng dây khí bị gập, đè, nứt hoặc lắp đặt không đúng kích thước.
4. Vệ sinh hệ thống lọc: Kiểm tra lõi lọc, cốc lọc và nước ngưng tụ theo lịch bảo dưỡng.
5. Theo dõi dấu hiệu rò khí: Chú ý tiếng xì bất thường tại các đầu nối, van và xi lanh.
6. Bảo dưỡng cơ cấu khí nén: Kiểm tra van, xi lanh, phớt và bộ phận truyền động theo khuyến nghị của nhà sản xuất.
7. Không tự ý tăng áp suất: Luôn duy trì trong phạm vi cho phép của máy và các phụ kiện khí nén.
Đối với người sử dụng máy ép nhiệt khí nén, việc nắm rõ quy trình vận hành, cài đặt thông số và kiểm tra thiết bị định kỳ sẽ giúp hạn chế những sự cố trong quá trình sản xuất. Bạn có thể tham khảo thêm bài viết hướng dẫn sử dụng máy ép nhiệt khí nén 40x60 để tìm hiểu chi tiết hơn về cách vận hành và bảo dưỡng dòng máy này.
Khi nào cần gọi kỹ thuật viên sửa máy ép nhiệt khí nén?
Người sử dụng có thể quan sát đồng hồ, kiểm tra dây khí bên ngoài và ghi nhận triệu chứng. Tuy nhiên, nên gọi kỹ thuật viên khi gặp các trường hợp:
Áp suất giảm liên tục dù nguồn khí vẫn hoạt động.
Máy phát ra tiếng xì khí lớn hoặc kéo dài.
Van điện từ không hoạt động đúng chu trình.
Xi lanh bị yếu, rò khí hoặc không giữ được vị trí.
Mâm ép bị kẹt, lệch hoặc chuyển động bất thường.
Máy vẫn thiếu lực sau khi đã kiểm tra nguồn khí và đường ống bên ngoài.
Có dấu hiệu sự cố điện hoặc các linh kiện điều khiển.
Quan trọng về an toàn: Trước khi mở đường ống, tháo van hoặc kiểm tra bên trong xi lanh, cần ngắt nguồn điện, cô lập nguồn khí và xả hết áp suất theo đúng quy trình của nhà sản xuất. Không đưa tay vào khu vực mâm ép khi máy đang hoạt động hoặc còn khả năng chuyển động.
Không tự ý tháo rơ-le, van, xi lanh hoặc đấu nối điện khi không có chuyên môn.
Câu hỏi thường gặp về máy ép nhiệt khí nén bị yếu hơi
Máy ép nhiệt khí nén yếu hơi có phải do máy nén khí không?
Không nhất thiết. Ngoài máy nén khí, nguyên nhân còn có thể nằm ở bộ điều áp, bộ lọc, đường ống, đầu nối, van điều khiển, xi lanh hoặc cơ cấu cơ khí. Cần kiểm tra áp suất tại nguồn và đầu vào máy để khoanh vùng.
Đồng hồ máy nén khí đủ áp nhưng máy ép vẫn yếu là vì sao?
Có thể áp suất bị sụt trên đường dẫn từ bình chứa đến máy ép do ống dẫn, đầu nối, bộ lọc hoặc bộ điều áp. Cũng có thể xi lanh, van hoặc cơ cấu truyền lực gặp vấn đề. Nên kiểm tra áp suất tại vị trí cấp vào máy khi thiết bị thực hiện chu trình.
Máy ép nhiệt khí nén có nên tăng áp suất để ép mạnh hơn không?
Không nên tự ý tăng áp suất. Cần xác định áp suất làm việc theo tài liệu kỹ thuật của máy. Tăng vượt giới hạn có thể ảnh hưởng đến xi lanh, van, ống dẫn và các bộ phận chịu áp.
Tại sao máy ép lúc mạnh lúc yếu?
Nguyên nhân có thể do áp suất nguồn dao động, nhu cầu khí thay đổi, đường ống hoặc bộ lọc bị hạn chế lưu lượng, rò khí hoặc van điều khiển hoạt động không ổn định. Cần theo dõi áp suất trong lúc máy thực hiện chu trình để xác định nguyên nhân.
Máy ép nhiệt hai mâm bị một bên yếu lực thì kiểm tra gì?
Cần kiểm tra xem hai bên có dùng chung nguồn khí hay có các nhánh van, xi lanh và đường khí riêng. Nếu chỉ một bên yếu, nên kiểm tra nhánh cấp khí, van, xi lanh và cơ cấu cơ khí của bên đó trước khi kết luận lỗi nằm ở máy nén khí.
Máy ép nhiệt khí nén yếu hơi có cần thay xi lanh không?
Không phải trường hợp nào cũng cần thay xi lanh. Trước tiên cần kiểm tra áp suất cấp, đường ống, van và dấu hiệu rò khí. Chỉ nên thay xi lanh khi kỹ thuật viên xác định bộ phận này bị hỏng hoặc không còn đáp ứng yêu cầu vận hành.
Kết luận
Máy ép nhiệt khí nén bị yếu hơi, không đủ lực ép có thể xuất phát từ nhiều vị trí khác nhau trong hệ thống, từ máy nén khí, bộ lọc, bộ điều áp, đường ống đến van điều khiển, xi lanh và cơ cấu cơ khí.
Cách kiểm tra hợp lý là bắt đầu từ nguồn cấp khí, so sánh áp suất tại bình chứa và đầu vào máy, sau đó mới kiểm tra các bộ phận phía sau. Không nên tăng áp suất hoặc thay xi lanh ngay khi chưa xác định đúng nguyên nhân.
Việc kiểm tra đúng vị trí giúp hạn chế thay nhầm linh kiện, giảm thời gian dừng máy và duy trì chất lượng sản phẩm trong quá trình sản xuất.
Tâm An Phát hỗ trợ tư vấn máy ép nhiệt, máy ép nhiệt khí nén và giải pháp kỹ thuật phục vụ ngành in chuyển nhiệt. Khi máy gặp sự cố, khách hàng nên cung cấp model máy, hình ảnh đồng hồ áp suất và video triệu chứng để kỹ thuật viên có thêm thông tin kiểm tra.
CÔNG TY TNHH TÂM AN PHÁT HÀ NỘI
Địa chỉ: Số 22A ngõ 20 đường Tả Thanh Oai, xã Đại Thanh, TP. Hà Nội
Hotline tư vấn: 0865 898 629
Hotline kỹ thuật: 0865 979 629
Website: https://mayepnhiet.com.vn
Bình luận - Đánh giá
Tin xem nhiều
TVQuản trị viênAdmin
Xin chào quý khách. Quý khách hãy để lại bình luận, chúng tôi sẽ phản hồi sớm